Artykuł sponsorowany
Maszyna kombinowana czy osobna grubościówka — jak decyzja wpływa na rytm małej stolarni
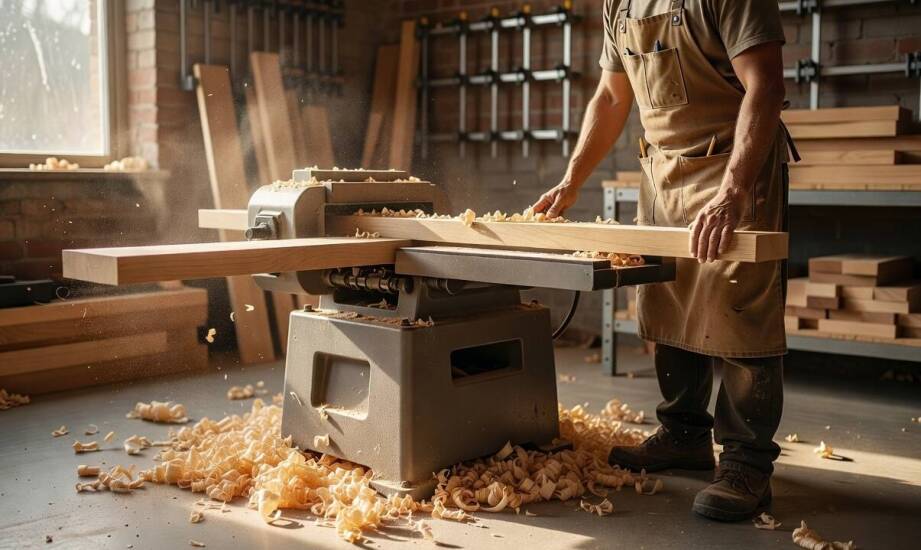
W małej stolarni przestrzeń robocza stanowi zasób równie cenny co materiał. Produkcja w takich zakładach często opiera się na krótkich seriach elementów, a poszczególne zlecenia wymagają ciągłych zmian ustawień sprzętu. Utrzymanie powtarzalnej grubości materiału warunkuje jakość gotowych wyrobów oraz pozwala na odczuwalne zmniejszenie ilości odpadów. Organizacja pracy przy drewnie litym opiera się na dwóch podstawowych krokach: wyrównaniu płaszczyzny bazowej oraz nadaniu elementom ostatecznego wymiaru. Sposób realizacji tych etapów wpływa na codzienną płynność zadań, dlatego właściciele warsztatów muszą zadecydować o odpowiednim układzie urządzeń. Wybór pomiędzy zintegrowanym rozwiązaniem a dwoma niezależnymi systemami determinuje późniejszy rytm całej produkcji.
Maszyna kombinowana a przestrzeń robocza
Zintegrowana maszyna łączy funkcję wyrównywania i grubościowania w obrębie jednego urządzenia. Takie rozwiązanie odczuwalnie zmniejsza wymagania przestrzenne w mniejszym warsztacie roboczym. Urządzenia wieloczynnościowe charakteryzują się zwartą budową, a ich wymiary potrafią zamknąć się w obrysie rzędu 1860 na 735 milimetrów. Zastosowanie jednego korpusu zwalnia cenne miejsce na hali, gdzie obsługa może zaplanować składowanie surowca lub montaż gotowych wyrobów.
Skupienie dwóch etapów obróbki na jednym stanowisku narzuca konieczność ciągłego przełączania sprzętu między trybami pracy. Zmiana konfiguracji z wyrówniarki na grubościówkę wymaga określonej sekwencji ruchów. Operator musi podnieść ciężkie blaty robocze, odchylić osłony, przestawić prowadnice oraz zmienić pozycję odciągu trocin. Niezależnie od jakości mechanizmów, każda rekonfiguracja wprowadza obowiązkową przerwę w procesie obróbki materiału.
Większość nowoczesnych maszyn posiada systemy ułatwiające zmianę trybu, ale przy produkcji zróżnicowanych elementów liczba przełączeń w ciągu zmiany szybko rośnie. Taka specyfika pracy wymusza na stolarzu bardzo dokładne planowanie etapów produkcji. Zintegrowana konstrukcja uniemożliwia jednoczesne wykonywanie wyrównywania przez jednego pracownika i grubościowania przez drugiego. Sprzęt wieloczynnościowy sprawdza się zatem przy długich seriach identycznych detali, gdy pojedyncza operacja trwa bez przerwy przez wiele godzin.
Osobne maszyny a ciągłość obróbki
Organizacja pracy oparta na niezależnych urządzeniach zmienia całkowicie logistykę wewnątrz zakładu. Dedykowana wyrówniarka i niezależna maszyna do nadawania wymiaru eliminują potrzebę ciągłego przezbrajania sprzętu. Operator podchodzący do stanowiska ma przed sobą mechanizm gotowy do konkretnego zadania. Płynne przejście od wyrównania płaszczyzny do ustalenia ostatecznej grubości wymaga jedynie zrobienia kilku kroków między maszynami. Przedsiębiorstwo INTERPART Aleksander Tybora, specjalizujące się w dystrybucji maszyn stolarskich i demontażu linii produkcyjnych, w swojej praktyce obserwuje, że dedykowane urządzenia znacząco podnoszą wydajność przy obsługiwaniu krótkich serii produkcyjnych.
Brak konieczności podnoszenia i opuszczania blatów roboczych pozwala na utrzymanie parametrów obróbki przez bardzo długi czas. Ma to szczególne znaczenie podczas przygotowywania półfabrykatów z litego surowca, o bardzo niejednorodnej strukturze. Rozdzielenie ról na dwie maszyny gwarantuje stałą powtarzalność grubości bez wprowadzania kolejnych korekt na skali. Właściciele warsztatów mogą ułożyć ciąg technologiczny w jednej linii prostej, co ułatwia bezpieczny transport wewnętrzny długich desek lub ciężkich kantówek.
Praca z niezależnymi maszynami redukuje czas przygotowania kolejnej partii materiału niemal do zera. Samodzielne grubościówki do drewna przyjmują element natychmiast po zejściu z wyrówniarki, utrzymując właściwe tempo narzucone przez zlecenia. Jeżeli warsztat przetwarza elementy o bardzo zróżnicowanych gabarytach, ciągła gotowość obu stref obróbki zapobiega powstawaniu wąskich gardeł na hali. Dwóch wykwalifikowanych operatorów może również pracować nad różnymi projektami równolegle, korzystając z pełnej niezależności zaplecza maszynowego.
Kryteria układu małego warsztatu
Ocena specyfiki własnej produkcji stanowi najskuteczniejszą metodę na dobór właściwego układu obróbki powierzchniowej. Ustawienie dwóch niezależnych maszyn wymaga wygospodarowania podwójnej przestrzeni oraz zapewnienia odpowiednio szerokich dróg manipulacyjnych wokół każdego stanowiska. Wymiary hali stają się w tym przypadku naturalnym ograniczeniem, weryfikującym plany inwestycyjne już na wczesnym etapie.
Stolarnie bazujące w głównej mierze na gotowej płycie meblowej i sporadycznie sięgające po lite drewno odnajdą wysoką wartość użytkową w sprzęcie wieloczynnościowym. Maszyna kombinowana odzyskuje przestrzeń w dniach, gdy warsztat skupia się na zupełnie innych procesach technologicznych. Zakłady skoncentrowane na tradycyjnej pracy z drewnem, produkcji schodów czy drzwi osiągną znacznie lepsze rezultaty przy podziale obowiązków na wyspecjalizowane stanowiska. Ostateczny wybór definiuje codzienny rytm roboczy, dlatego planowanie parku maszynowego opiera się na chłodnym bilansie dostępnych metrów kwadratowych oraz charakterystyce przetwarzanego surowca.
Kategorie artykułów
Polecane artykuły

Koperta kartonowa a ochrona przed promieniowaniem UV

Innowacyjne rozwiązania w kuchniach na zamówienie: oświetlenie LED i nietypowe szuflady

Co wpływa na ceny prawnych porad?
